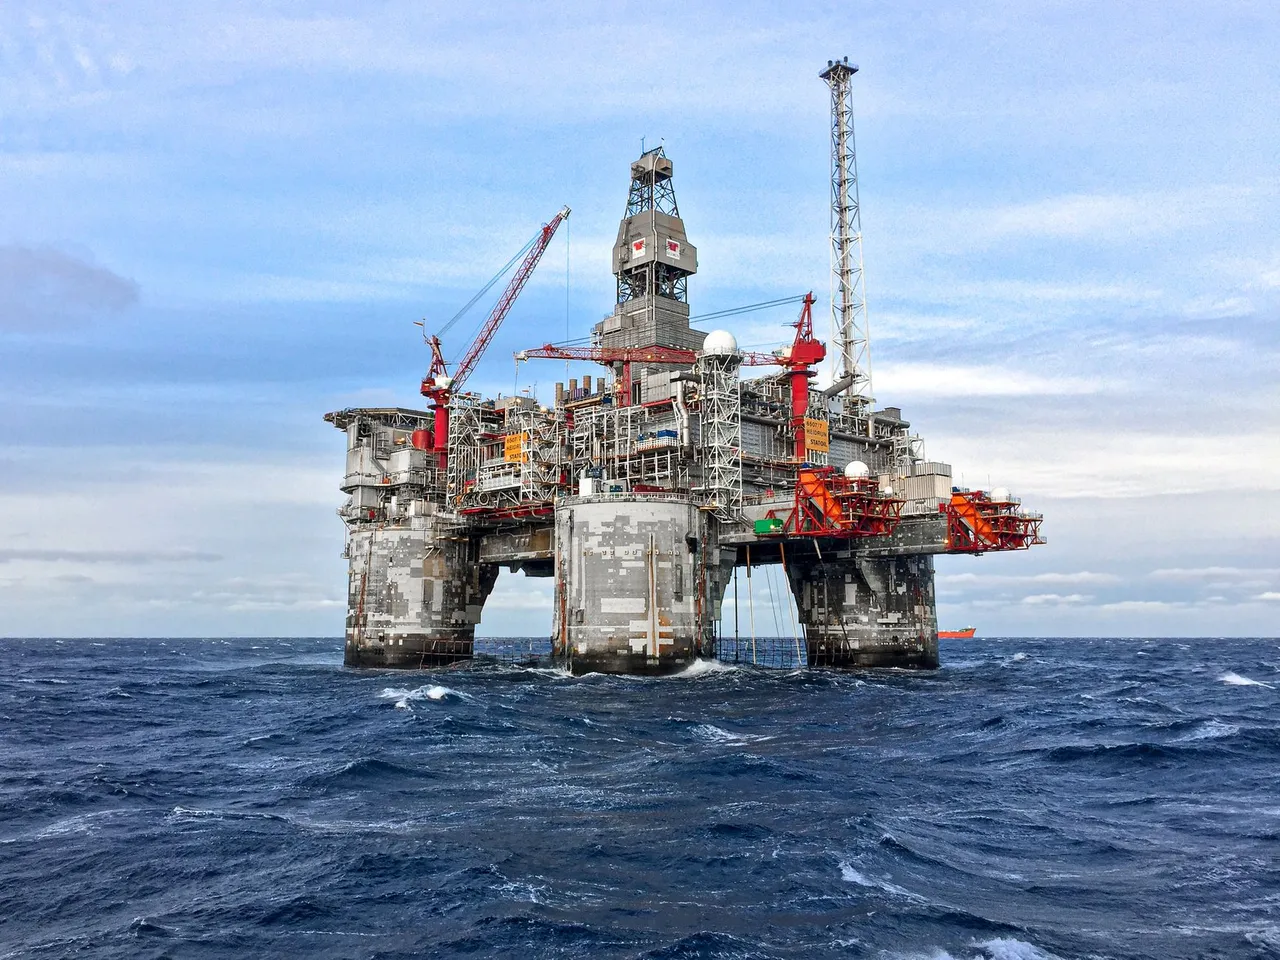
En ambientes marinos, la elección del recubrimiento depende de la zona de exposición específica de la estructura, ya que las solicitaciones físico-químicas varían drásticamente entre el aire salino, el choque de olas y la inmersión total.
Las normativas internacionales de referencia para estos entornos son la ISO 12944 (partes 2, 5 y 9) y el estándar NORSOK M-501.
Sistemas recomendados por zona de exposición
1. Zona atmosférica marina (Superestructuras, cubiertas, puentes costeros - C5 / CX)
Expuesta a brisa marina continua con cloruros, condensación, ciclos húmedo-seco y alta radiación ultravioleta.
- Esquema estándar (3 capas):
- Imprimación: Epoxi rico en zinc (Zinc-Rich Epoxy, min. 80% Zn en película seca) o silicato inorgánico de zinc (60–80 µm DFT). Brinda protección galvánica.
- Intermedia: Epoxi de altos sólidos con óxido de hierro micáceo (Epoxi MIO) (150–200 µm DFT). Crea una barrera tortuosa frente al agua y los cloruros.
- Acabado: Poliuretano alifático acrílico o polisiloxano (50–75 µm DFT). Otorga resistencia a la radiación UV, retención de brillo y color.
- Espesor seco total (DFT): 280 – 350 µm.
2. Zona de salpicadura y mareas (Splash & Tidal Zone)
Es el área más destructiva: combina choque mecánico de olas, restos flotantes, máxima oxigenación del agua salada y ciclos constantes de secado e inmersión.
- Esquema de ultra alto rendimiento:
- Capa barrera/abrasión: Epoxi reforzado con escamas de vidrio (Glass Flake Epoxy) o resinas viniléster con escamas de vidrio. No se suele aplicar imprimación de zinc aquí, ya que el agua oxigenada desgastaría el ánodo con rapidez; se busca una barrera mecánica impenetrable.
- Alternativa metálica: Metalizado por proyección térmica de aluminio (TSA - Thermal Sprayed Aluminium, ~250–300 µm) sellado con una capa delgada de epoxi o silicona.
- Espesor seco total (DFT): 800 – 1.500 µm (o más en condiciones extremas).
3. Zona sumergida permanente (Obra viva de cascos, pilotes marinos - Im2 / Im4)
Sujeta a inmersión constante en agua de mar y a la acción combinada con sistemas de protección catódica (ánodos galvánicos o corriente impresa).
- Para cascos de embarcaciones (con control biológico):
- Anticorrosivo: 2 capas de epoxi de altos sólidos tolerante al desprendimiento catódico (Cathodic Disbondment) (250–300 µm DFT).
- Capa de enlace (Tie-coat): Resina vinílica o epoxi modificada para anclar el acabado anti-incrustante (50–75 µm DFT).
- Acabado anti-incrustante: Antifouling autopulimentable (SPC con biocidas de cobre/orgánicos) o recubrimiento antiadherente de silicona (Foul Release Coating - libre de biocidas).
- Para estructuras fijas (pilotes, plataformas offshore):
- Epoxi puro de alto espesor (2 a 3 capas) formulado específicamente para resistir tensiones alcalinas generadas por la protección catódica (espesor total: 350 – 500 µm).
4. Tanques de agua de lastre (Ballast Tanks)
Espacios confinados que alternan inmersión total en agua salina y aire saturado al 100% de humedad.
- Requisito regulatorio: Deben cumplir la norma IMO PSPC (Performance Standard for Protective Coatings).
- Esquema: Sistema epoxi puro de 2 capas en tonos claros (para inspección visual con linterna), con un espesor mínimo nominal de 320 µm DFT y refuerzo a brocha (stripe coat) en bordes, esquinas y soldaduras.
Resumen de selección técnica
| Zona marina | Resina principal | Capa exterior recomendada | Espesor típico (DFT) | Resistencia clave |
|---|---|---|---|---|
| Atmosférica (C5/CX) | Epoxi Zinc + Epoxi MIO | Poliuretano alifático / Polisiloxano | 280 – 350 µm | Cloruros + Rayos UV |
| Mareas / Salpicadura | Epoxi reforzado con escamas de vidrio (Glass Flake) | Sin acabado UV o acabado poliuretano si emerge | 800 – 1.500 µm | Abrasión + Impacto de olas |
| Sumergida (Buques) | Epoxi tolerante a catódica | Antifouling SPC o Silicona (Foul Release) | 450 – 600 µm | Bioincrustación + Conductividad |
| Sumergida (Pilotes) | Epoxi de altos sólidos / TSA | El mismo epoxi barrera | 350 – 500 µm | Desprendimiento catódico |
Factores críticos de preparación en ambiente costero
- Limpieza de sales solubles: Antes del chorreado abrasivo, es mandatorio lavar con agua dulce a alta presión. Los cloruros residuales atrapados bajo la pintura causan ampollamiento osmótico (blistering). El límite estándar no suele superar los 20–50 mg/m² de cloruros (ISO 8502-6/9).
- Grado de limpieza abrasiva: Requiere como mínimo Sa 2.5 (metal casi blanco) con un perfil de rugosidad (roughness) de entre 50 y 85 µm para garantizar el anclaje mecánico del epoxi.